


ZKL 시리즈 850 series 도가니 용융 저항 용광로
Cat:산업 용광로
ZKL Series 850 series 사전 알루미늄 섬유 용접 저항성 용광로는 알루미늄 가공 및 정밀 용접 용으로 설계된 고효율 장비입니...
세부 사항을 참조하십시오


셀프 드릴링 및 셀프 태핑 나사는 금속 구조, HVAC 설치, 클래딩 및 경량 구조 조립에 가장 널리 사용되는 두 가지 패스너입니다. 두 유형 모두 자체 결합 스레드를 형성하므로 기존 기계 나사 및 볼트와 구별됩니다. 혼란은 일반적으로 엔지니어와 계약자가 어느 것이 설치 시간을 더 절약하는지 결정하려고 할 때 시작됩니다. 간단히 대답하자면, 셀프 태핑 나사를 사용하면 너트가 필요하지 않지만 여전히 금속에 파일럿 홀이 필요한 반면, 셀프 드릴링 나사는 드릴링과 태핑을 한 번에 결합한다는 것입니다. 이 가이드에서는 올바른 패스너를 자신 있게 지정할 수 있도록 팁 디자인, 나사산 형상 및 실제 응용 분야의 차이점을 분석합니다.
태핑 나사 또는 판금 나사라고도 하는 셀프 태핑 나사는 기존 파일럿 구멍에서 내부 나사산을 절단하거나 형성하도록 설계되었습니다. 드릴 포인트가 없기 때문에 스스로 단단한 재료에 구멍을 만들 수 없습니다. 대신, 날카롭고 점점 가늘어지는 팁과 특수 모양의 나사산은 나사가 구동됨에 따라 파일럿 구멍의 벽에 점차적으로 맞물려 조인트를 함께 고정하는 결합 나사산을 생성합니다.
기본 재료와 상호 작용하는 방식에 따라 셀프 태핑 나사는 세 가지 범주로 분류됩니다.
파일럿 홀이 필요하기 때문에 설치에는 두 단계가 필요하지만 포지셔닝과 최종 클램프 하중은 예측 가능성이 높습니다. 따라서 셀프 태핑 나사는 전기 인클로저, 자동차 트림, 가구 및 탈착식 액세스 패널을 위한 확실한 선택이 됩니다. 스레드 유형 및 포인트 선택에 대한 자세한 내용은 다음 가이드를 참조하세요. 올바른 셀프 태핑 나사 선택 .
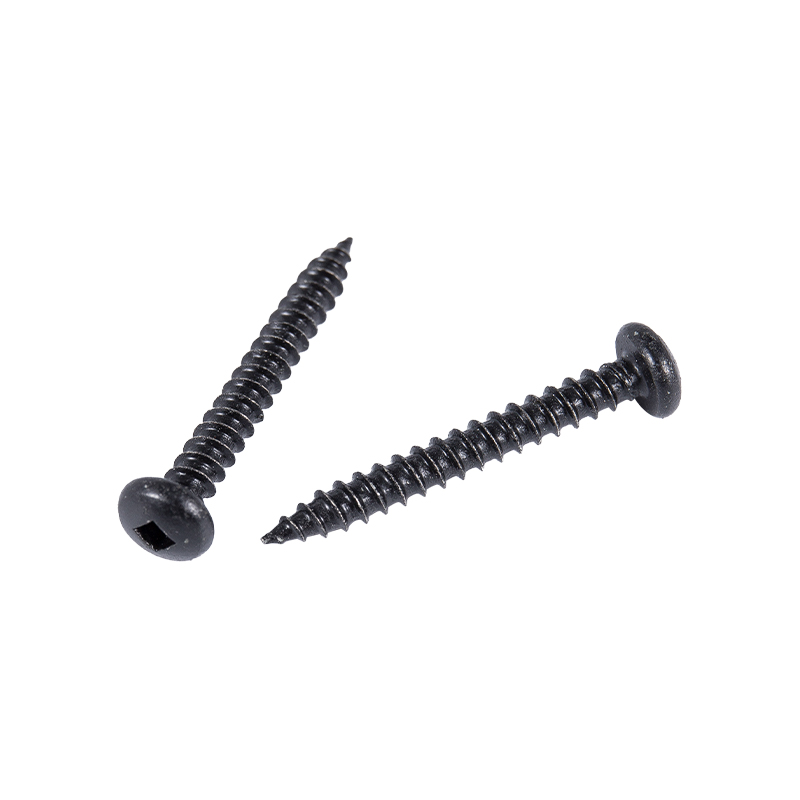 다용도 고정을 위한 팬 헤드 샤프 포인트 셀프 태핑 나사 이 스크류는 십자 홈이 있는 팬 헤드와 날카로운 테이퍼 포인트를 결합하여 사전 드릴링 없이 빠른 나사산 형성을 가능하게 합니다. 다양한 재료와 마감재로 제공되며 건축, 가구, 전자 제품 및 자동차 응용 분야에 적합합니다. 제품보기 →
셀프 드릴링 나사는 끝부분에 드릴 비트 모양의 점이 있습니다. 이 통합 드릴 포인트를 사용하면 별도의 사전 드릴링 단계 없이 단일 작업으로 나사가 자체 파일럿 구멍을 뚫고 자체 결합 나사산을 태핑할 수 있습니다. 드릴 포인트가 재료를 관통하면 나사산이 즉시 새로 절단된 구멍에 맞물리고 나사를 제자리에 단단히 잡아 당깁니다.
드릴 포인트는 숫자(일반적으로 #2, #3, #4, #5)로 식별됩니다. 포인트가 길수록 두꺼운 스택을 관통할 수 있으므로 전체 재료 두께에 따라 올바른 포인트 크기가 결정됩니다. 셀프 드릴링 나사는 금속 데크, 강철 도리, 지붕 클래딩 및 구조용 강철 조립품에 대한 기본 선택으로, 드릴링 기능과 현장 탭핑 속도의 조합이 생산성을 크게 향상시킵니다. 육각, 육각 플랜지, 팬, 접시형 머리 등의 헤드 옵션을 사용하면 동일한 나사 제품군으로 구조 작업과 마감에 민감한 작업을 모두 처리할 수 있습니다. 드릴 포인트 길이가 성능에 어떤 영향을 미치는지 이해하려면 다음 기사를 읽어보세요. 셀프 드릴링 나사의 정의 및 작동 방식 .
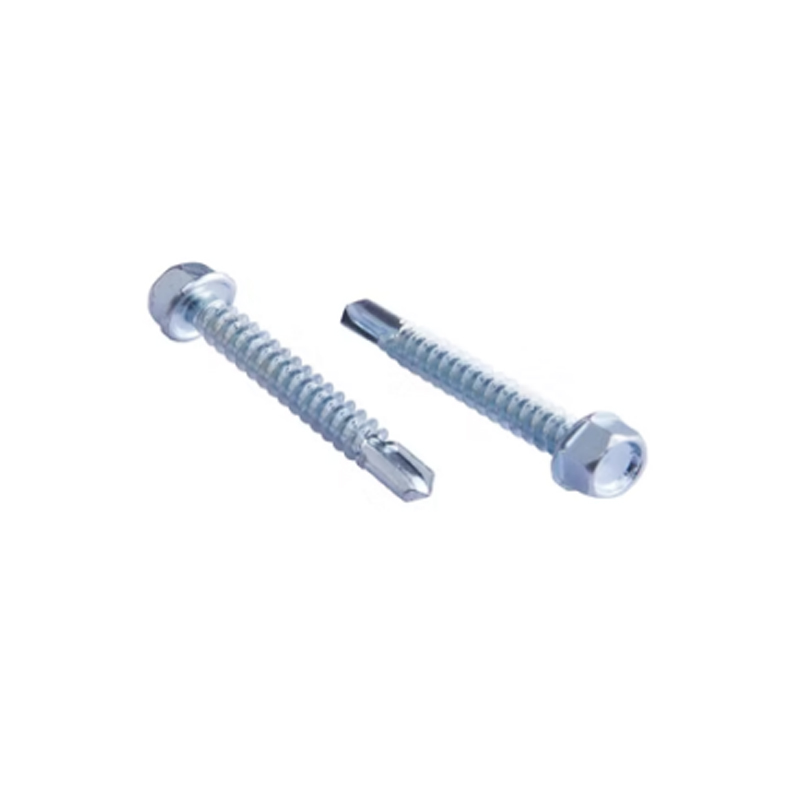 드릴 포인트가 통합된 육각형 자체 드릴링 나사 이 육각 플랜지 나사는 한 번의 작업으로 드릴링과 탭핑을 수행하므로 강철 간 체결 속도가 빨라지도록 파일럿 구멍이 필요하지 않습니다. 내식성이 있는 스테인리스 스틸로 제작되어 지붕, 광전지 브래킷 및 구조 조립에 이상적입니다. 제품보기 →
| 속성 | 셀프 태핑 나사 | 셀프 드릴링 나사 |
|---|---|---|
| 주요 기능 | 결합 스레드를 형성하거나 절단합니다. | 예비 구멍을 뚫고 나사산을 형성합니다. |
| 파일럿 홀 필요 | 네, 금속으로요 | 아니요 |
| 팁 디자인 | 절단 또는 성형 모서리가 있는 테이퍼 포인트 | 드릴비트 스타일 포인트 |
| 일반적인 기판 | 플라스틱, 알루미늄, 얇은 강판 | 강철, 두꺼운 시트, 구조용 단면 |
| 설치 단계 | 사전 드릴링 후 운전 | 한 걸음 |
| 분해 용이성 | 더 쉽게 제거하고 다시 구동할 수 있습니다. | 가능하지만 완전히 장착된 후에는 제거가 더 어렵습니다. |
작업 흐름 효율성에 있어 차이점이 가장 중요합니다. 대량의 강철 대 강철 체결에서 파일럿 홀 단계를 제거하면 나사당 몇 초를 절약할 수 있으며 이는 대형 지붕이나 프레임 프로젝트에 비해 상당한 노동력 절감으로 이어집니다.
나사산 형상은 주어진 기본 재료에서 나사의 성능을 결정합니다. 직경과 길이가 동일한 두 개의 나사는 스레드 프로파일이 모재와 일치하지 않으면 매우 다르게 작동할 수 있습니다.
나사산 형성 지점은 무디고 재료를 밀어서 단단하고 냉간 가공된 나사산을 생성합니다. 이는 우수한 진동 저항이 필요한 연성 재료 및 조인트에 이상적입니다. 나사산 절단 지점은 더 날카롭고 소량의 재료를 제거하여 부서지기 쉬운 플라스틱이나 표면 경화 금속을 깨뜨릴 수 있는 높은 응력을 방지합니다. 예를 들어 단단한 PVC 프로파일을 고정하는 경우 홈이 좁은 나사 절삭 나사는 일반적으로 나사산 형성 유형보다 더 깔끔하게 고정됩니다.
굵은 나사산 나사는 하중을 받으면 미세한 나사산이 벗겨지는 목재, 합판, 플라스틱과 같은 부드러운 재질에 더 적합합니다. 가는 나사는 판금에서 더 높은 인발 저항을 제공하며 강철 클래딩에 사용되는 자체 드릴링 나사의 표준입니다. 나사산 각도와 측면 모양도 설치 토크를 제어하므로 헤드 드라이브 설계와 나사산 프로파일을 함께 고려해야 합니다.
자체 드릴링 나사는 강철을 절단하여 작동하므로 드릴 포인트는 가공물보다 훨씬 더 단단해야 합니다. 적절한 열처리를 통해 팁과 나사산은 둔화 없이 구조용 강철을 관통할 수 있는 경도를 갖게 되며, 스크류 코어는 부러짐 없이 전단 및 굽힘 하중을 처리할 수 있을 만큼 충분한 인성을 유지합니다. 표면 경화 후 조절된 템퍼링을 통해 이러한 균형을 달성합니다. 자체 열처리 능력을 갖춘 제조업체는 모든 배치에서 더 엄격한 경도 일관성을 유지할 수 있으며 이는 드릴 성능과 현장 실패율에 직접적인 영향을 미칩니다.
올바른 선택은 기판, 조인트의 접근성, 설치 속도에 따라 달라집니다.
일반적인 실수는 파일럿 구멍 없이 셀프 태핑 나사를 금속에 박는 것입니다. 나사산이 완전히 맞물리기 전에 나사가 멈춰 패스너를 낭비하고 부품을 손상시킬 수 있습니다. 자체 드릴 나사는 스레드가 절단을 시작하기 직전에 드릴 지점이 구멍을 생성하기 때문에 이러한 실패 모드를 완전히 방지합니다.
다음 실용적인 체크리스트를 사용하여 옵션 범위를 좁혀보세요.
스테인레스 스틸 패스너는 표면과 나사산 루트의 녹에 저항하기 때문에 부식성 환경에 널리 사용됩니다. 와셔와 나사의 조합이 필요한 경우 단일 또는 결합된 와셔가 포함된 사전 조립된 장치를 사용하면 설치가 단순화되고 현장 부품 수가 줄어듭니다.
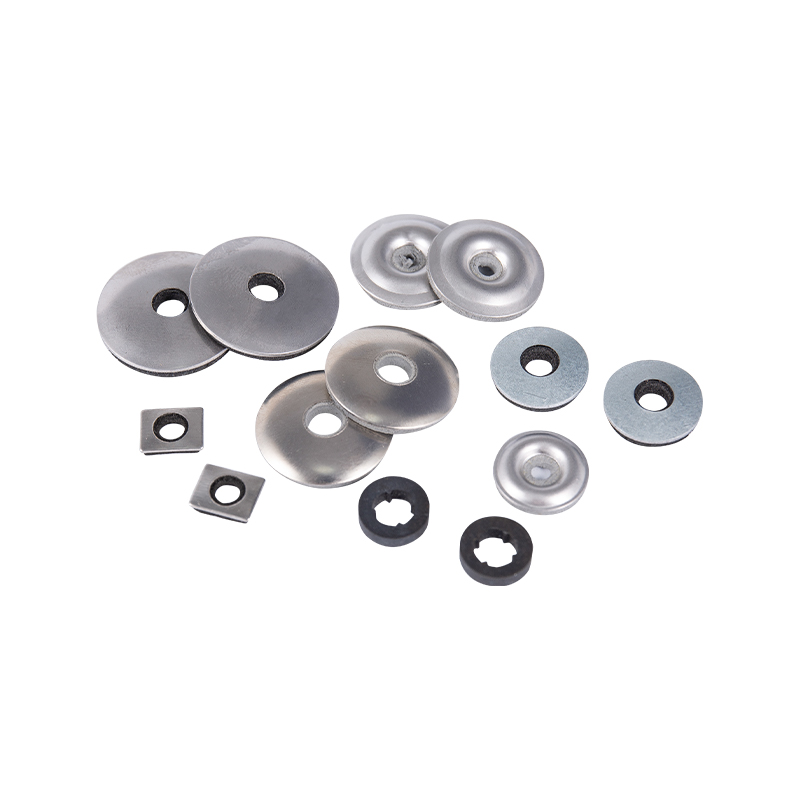 방수 씰링을 위한 단일 및 결합형 와셔 어셈블리 사전 조립된 금속 및 고무 와셔는 패스너 주위에 방수 밀봉 기능을 제공하여 중요한 응용 분야에서 습기 유입을 방지합니다. 다양한 크기와 재질로 제공되는 이 장치는 설치를 단순화하고 현장의 부품 수를 줄입니다. 제품보기 →
매우 얇고 부드러운 판금에서만 결과가 신뢰할 수 없습니다. 셀프 태핑 나사는 구멍을 뚫는 것이 아니라 나사산을 태핑하도록 설계되었습니다. 금속 조인트의 일관된 품질을 위해 셀프 태핑 나사를 박기 전에 항상 예비 구멍을 제공하십시오.
그들은 나무에 구멍을 뚫고 박아 넣을 것이지만, 끝이 뾰족하고 굵은 실이 있는 전용 나무 나사나 합판 나사를 사용하는 것이 일반적으로 더 잘 고정되고 비용도 더 저렴합니다. 셀프 드릴링 나사는 부드러운 섬유질 재료가 아닌 금속 간 접합에 최적화되어 있습니다.
나사산 형성 나사는 재료를 대체하여 단단한 나사산을 생성하며, 이는 알루미늄 및 플라스틱과 같은 연성 기판에 적합합니다. 나사산 절단 나사는 절단 모서리가 작은 재료를 제거하므로 단단한 재료에 적합하고 깨지기 쉬운 부품이 깨질 위험이 줄어듭니다.
고정되는 재료의 결합 두께에 포인트 번호를 일치시키십시오. #2 포인트는 최대 약 2mm의 경량 판금에 적합한 반면, #4 및 #5 포인트는 더 두꺼운 구조 스택에 적합합니다. 드릴 지점이 너무 짧으면 나사산이 맞물리기 전에 나사가 정지합니다. 너무 길면 설치 중에 포인트가 흔들릴 수 있습니다.
두 패스너 제품군 모두 금속 가공 및 일반 조립 분야에서 확실한 위치를 차지하고 있습니다. 결정은 기판 경도, 파일럿 홀의 존재 여부 및 설치 속도에 따라 결정됩니다. 냉간압조, 나사전조, 열처리, 표면 마감까지 전체 공정을 관리하는 제조업체와 협력하면 일관된 현장 성과를 더욱 쉽게 얻을 수 있습니다. 내식성이 최우선인 경우 SUS304 또는 SUS316의 스테인리스강 옵션을 진지하게 고려해 볼 가치가 있습니다. 열처리 사양이 접합하려는 재료의 경도와 일치하는지 확인하세요.

ZKL Series 850 series 사전 알루미늄 섬유 용접 저항성 용광로는 알루미늄 가공 및 정밀 용접 용으로 설계된 고효율 장비입니...
세부 사항을 참조하십시오
ZKL 시리즈 650 series 박스 타입 템퍼링 퍼니스는 템퍼링, 어닐링 및 금속 재료의 노화와 같은 열처리 공정에 적합합니다. 이 장...
세부 사항을 참조하십시오
RT2 시리즈 트롤리 저항 용광로는 금속 부품의 정상화, 어닐링, 담금질 및 템퍼링과 같은 열처리 공정에 사용될 수 있습니다. 이 일련의 ...
세부 사항을 참조하십시오
카운터 싱크 자체 드릴링 나사는 가구 제조, 건축 장식, 자동차 제조 및 기타 분야에 널리 사용됩니다. 설계 기능은 셀프 드릴링 및 자체 ...
세부 사항을 참조하십시오
육각형자가 드릴링 나사는 효율적이고 편리한 패스너입니다. 이 유형의 나사는 셀프 드릴링 및 셀프 테이핑 기능을 결합합니다. 구멍을 뚫고 사...
세부 사항을 참조하십시오
카운터 싱크 머신 나사는 기계, 가구, 전자 제품 및 건축에 널리 사용됩니다. 그들의 디자인 특징은 헤드가 공작물 표면으로 가라 앉아 아름...
세부 사항을 참조하십시오
목재 나사는 목재를 위해 특별히 설계된 패스너 유형이며 가구 제조, 장식 및 목공 프로젝트에 널리 사용됩니다. 그들의 독특한 나선 패턴과 ...
세부 사항을 참조하십시오
카운터 싱크, 이중 카운터 싱크, 반 카운터 싱크, 트럼펫 및 팬 헤드 칩 보드 손톱은 건설, 가구 제조 및 산업 분야에서 다양한 시나리오...
세부 사항을 참조하십시오+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang 지방
저작권 © Jiacing Zhongke Metal Technology Co., Ltd. 모든 권리 보유.맞춤형 고강도 스테인리스 스틸 체결구 제조업체 공급업체

